

Material in tehnologija obdelave
Substrat
Glavni tok je letalska aluminijeva zlitina 6061-T6, aluminij 7075 pa je izbran za težke pogoje; Uravnoteženje lahke teže, zmogljivosti strojne obdelave in strukturne trdnosti, primerno za električne in hidravlične komponente.
Postopek oblikovanja
Celota je oblikovana s petosnim CNC integriranim rezkanjem, brez litja ali varjenja:
Notranje in zunanje votline, namestitvene površine prirobnic, prehodi olja skozi luknje, pozicionirne izbokline in rebra za odvajanje toplote so rezkani v enem zamahu;
Površina ohrani jasno koncentrično krožno rezalno teksturo, brez poliranja, izvede se le razigljevanje in ultrazvočno razmaščevanje;
Vsi položaji lukenj vključujejo namestitvene luknje z navojem prirobnice, luknje za lociranje zatičev, luknje za prehod olja in tesnilne ponore, s toleranco do ± 0,02 mm;
Tesnilni utor za obdelavo robov notranje votline, ki se uporablja za sestavljanje tesnilnih obročev za doseganje hidravličnega/oljnega zračnega tesnjenja.

Konstrukcijski in tehnološki poudarki
Zunanja navpična rebrasta struktura za odvajanje toplote: poveča površino za odvajanje toplote in zmanjša notranji dvig delovne temperature hidravličnega olja/motorja;
Nepravilna kompozitna votlina: votlina z razdeljenim predelkom, ločevalni oljni krog, položaj vgradnje motorja in območje sklopa telesa ventila;
Večsmerni vmesnik prirobnice: vmesnik stranskega oljnega tokokroga, namestitvena prirobnica na čelni strani, zgornja tesnilna prirobnica, za doseganje priklopa več cevovodov;
Popolnoma zaobljeni vogali: odpravite koncentracijo napetosti in preprečite pokanje pod visokim pritiskom.
Strukturno coniranje (v kombinaciji s tremi pogledi)
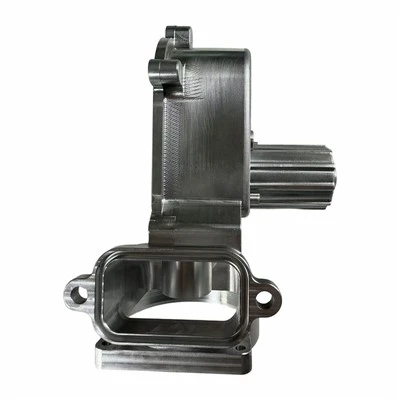
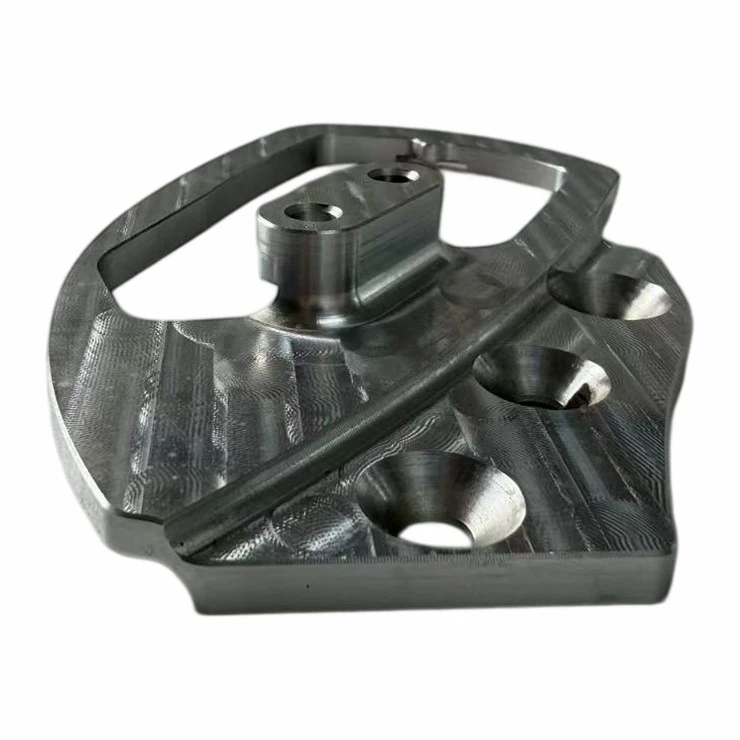
1. Desna glavna tesnilna komora (prva slika)
Velik odpiralni zaprt predel, rezerviran prostor za sklop motorja/ohišja ventila, porazdeljen z več plastmi navojnih pozicionirnih lukenj, obročasti tesnilni utor zunanjega obroča za sestavljanje O-tesnila, kar zagotavlja visoko{1}}tlačno tesnjenje.
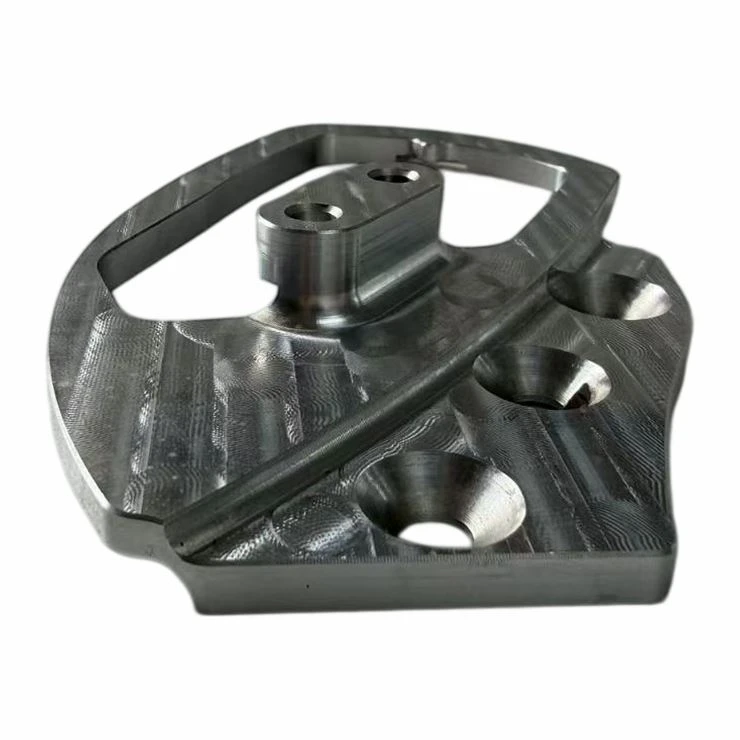
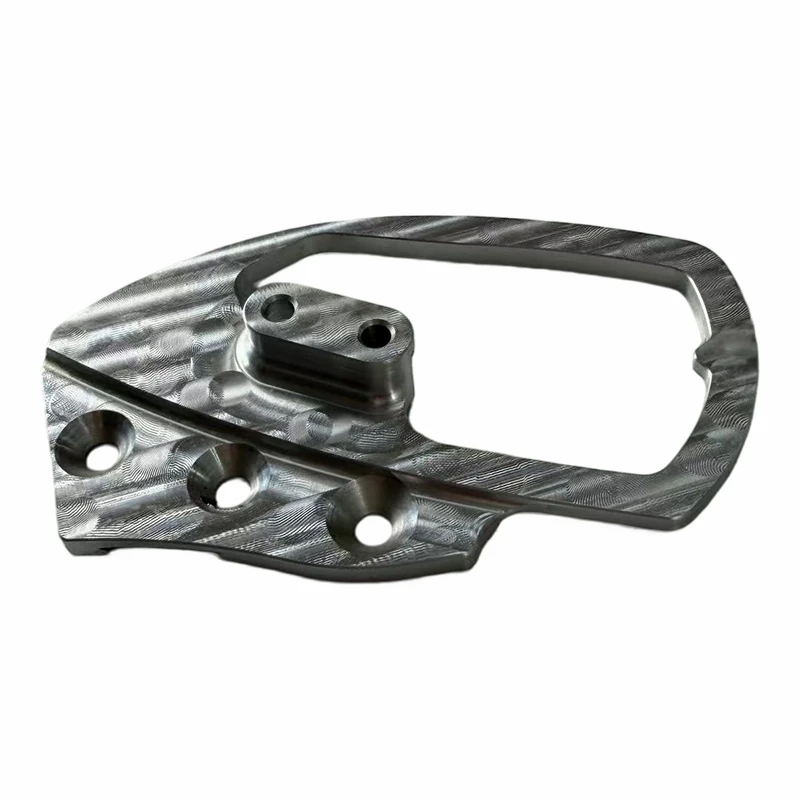
2. Leva prirobnica oljnega tokokroga (druga slika)
Osrednja velika luknja je glavni dovod in izhod olja iz oljnega tokokroga, navojne luknje na obeh straneh pa se uporabljajo za zunanje hidravlične cevovode; Zunanja navpična rebra za odvajanje toplote se uporabljajo za notranje odvajanje toplote oljne komore.
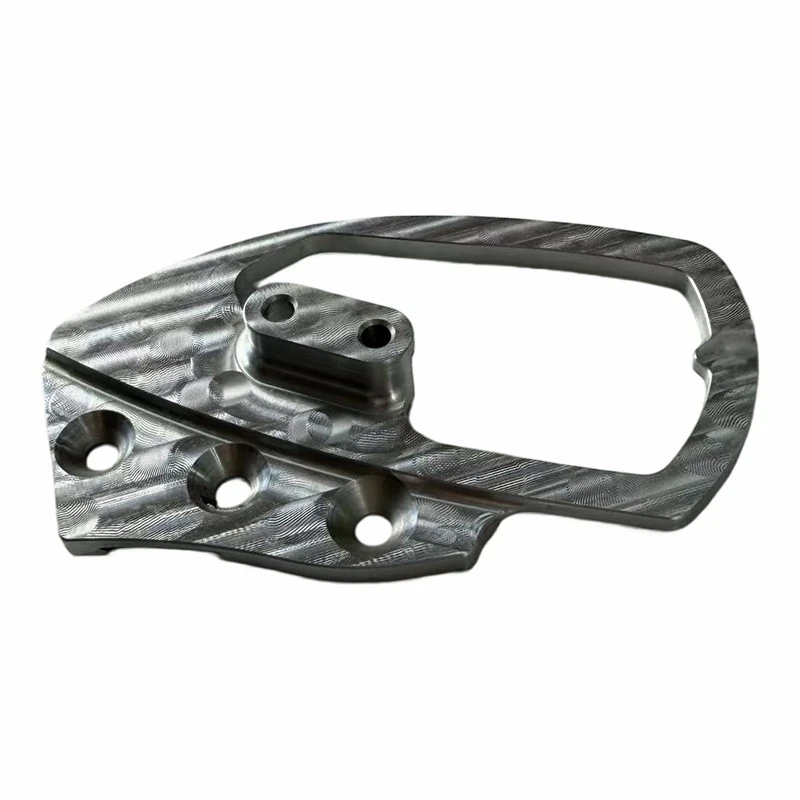
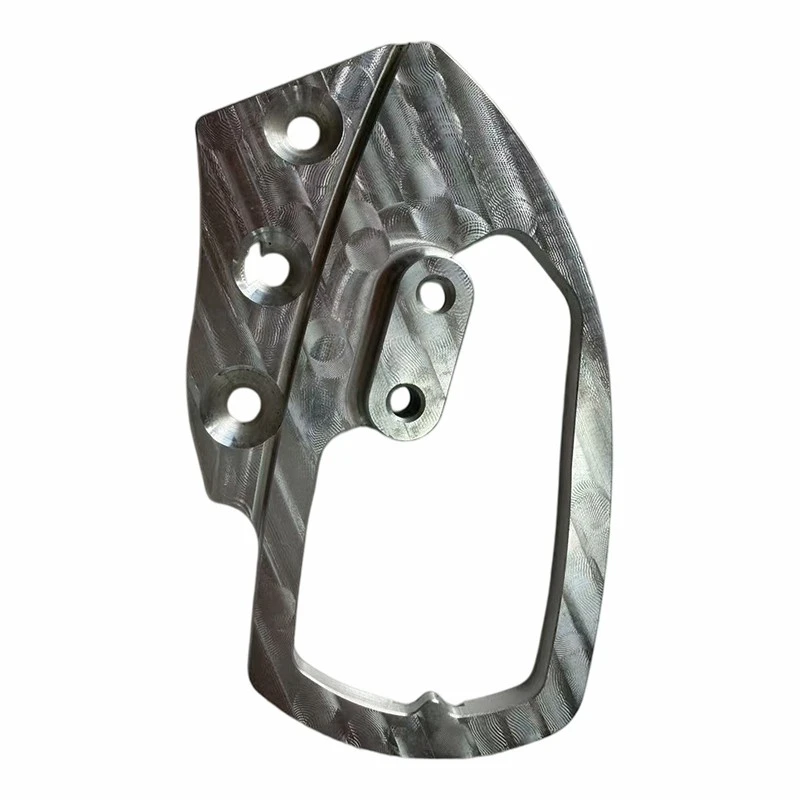
3. Položaj namestitve zgornjega pogona (tretja slika)
Poligonalni vgradni steber cilindra motorja, ki v notranjosti sprejme pogonski motor; Kvadratna odprtina ob strani je namenjena za navijanje kabelskega snopa, okoli nje pa so 4 luknje za pritrdilne vijake za pritrditev pokrova motorja.
4. Spodnja univerzalna namestitvena prirobnica
Podnožje za pritrditev na več nog z navojnimi pritrdilnimi luknjami, ki se uporablja za pritrditev celotnega sklopa ohišja na okvir/osnovo opreme.


Določitev namena
Postavitev jedra: Ohišje električnega hidravličnega pogona za avtomobile/motorna kolesa (sklop ohišja ventila elektronske hidravlične črpalke)
Segmentirani scenariji uporabe:
1. Motociklistično modificirano ohišje hidravlične sklopke/elektronske črpalke za plin
Integrirana oljna komora, pogonski motor in oljni prehod, ki nadomešča originalno tovarniško razcepljeno črpalko iz litega železa, lahka in z boljšim odvajanjem toplote, pripada visoko{0}}zmogljivim spremenjenim CNC delom;
2. Ohišje ohišja hidravličnega ventila za elektronsko pomoč pri zaviranju/krmiljenju
Integriran motor, oljni tokokrog in tlačna komora, ki služi kot osrednja obremenitev-ohišja za krmiljenje linije EHB in električni servo krmiljenje;
3. Ohišje mikro hidravlične pogonske enote majhnih gradbenih strojev
Telo črpalke mikro hidravlične črpalne postaje, integrirano z motorjem, oljnim krogotokom in komoro za shranjevanje olja, ki se uporablja za opremo za avtomatizacijo in majhne kmetijske stroje.
Primerjava prednosti izdelka: Originalna školjka iz litega železa
✅ Zmanjšajte težo za 40% do 60% in zmanjšajte skupno nevzmeteno težo vozila;
✅ Integrirano rezkanje ima močnejše tesnjenje in ni nevarnosti puščanja peska;
✅ Učinkovitost odvajanja toplote strukture reber za odvajanje toplote je boljša kot pri litem železu, temperatura olja pa je nižja pri dolgotrajnem delu;
✅ Mehansko prepoznavanje teksture spremenjenega videza je visoko in je primerno za trg spreminjanja zmogljivosti;
✅ Strukturo je mogoče prilagoditi, prostornino votline pa prilagoditi glede na prostornino in tlak olja.
Izbirne rešitve za naknadno-obdelavo
1. Naravno čiščenje (trenutni status): Odstranjuje le olje in robove, ohranja vzorce rezkanja, ima najnižjo ceno in je primeren za kratko-trajno uporabo;
2. Naravna anodizacija: oblikovanje gostega oksidnega filma, odpornega proti rji in obrabi, ki ohranja mat teksturo kovine;
3. Trda anodizacija: poveča trdoto površine na HV400 ali več, kar je primerno za visoke{2}}tlačne in-obrabne delovne pogoje;
4. Črna anoda+lasersko označevanje: glavna rešitev za spremenjene dele je lepa, odporna proti rji in se lahko vgravira z logotipi modela.

Podporna navodila za obdelavo
Ta vrsta votline spada med kompleksne petosne obdelovalne dele, tok obdelovalnega procesa pa je naslednji:
Rezanje aluminijaste plošče → tri{0}}grobo rezkanje za odstranitev odvečne količine → petosna povezava natančna obdelava notranjih in zunanjih votlin in nepravilnih površin → vrtanje/narezovanje vseh navojnih lukenj in lukenj za zatiče → natančno vrtanje tesnilnih utorov → odstranjevanje robov in visoko{1}}tlačno čiščenje → površinska obdelava (po potrebi) → nepredušno odkrivanje puščanja (obvezen postopek pregleda hidravličnih komponent).
Priljubljena oznake: adapterska plošča za modifikacijo avtomobilov, proizvajalci, dobavitelji, tovarna adapterske plošče za modifikacijo avtomobilov